

 Обратный звонок

На лущильном станке берёзовое бревно вращается, а нож снимает с него широкую непрерывную ленту древесины. Так получают шпон, из которого затем собирают фанеру. Ленту режут на листы, сушат и склеивают, меняя направление волокон в соседних слоях. Для столешницы в кафе эта история продолжается после фанерного завода: готовому столу нужны подходящее покрытие, защищённый торец и продуманное крепление к подстолью.
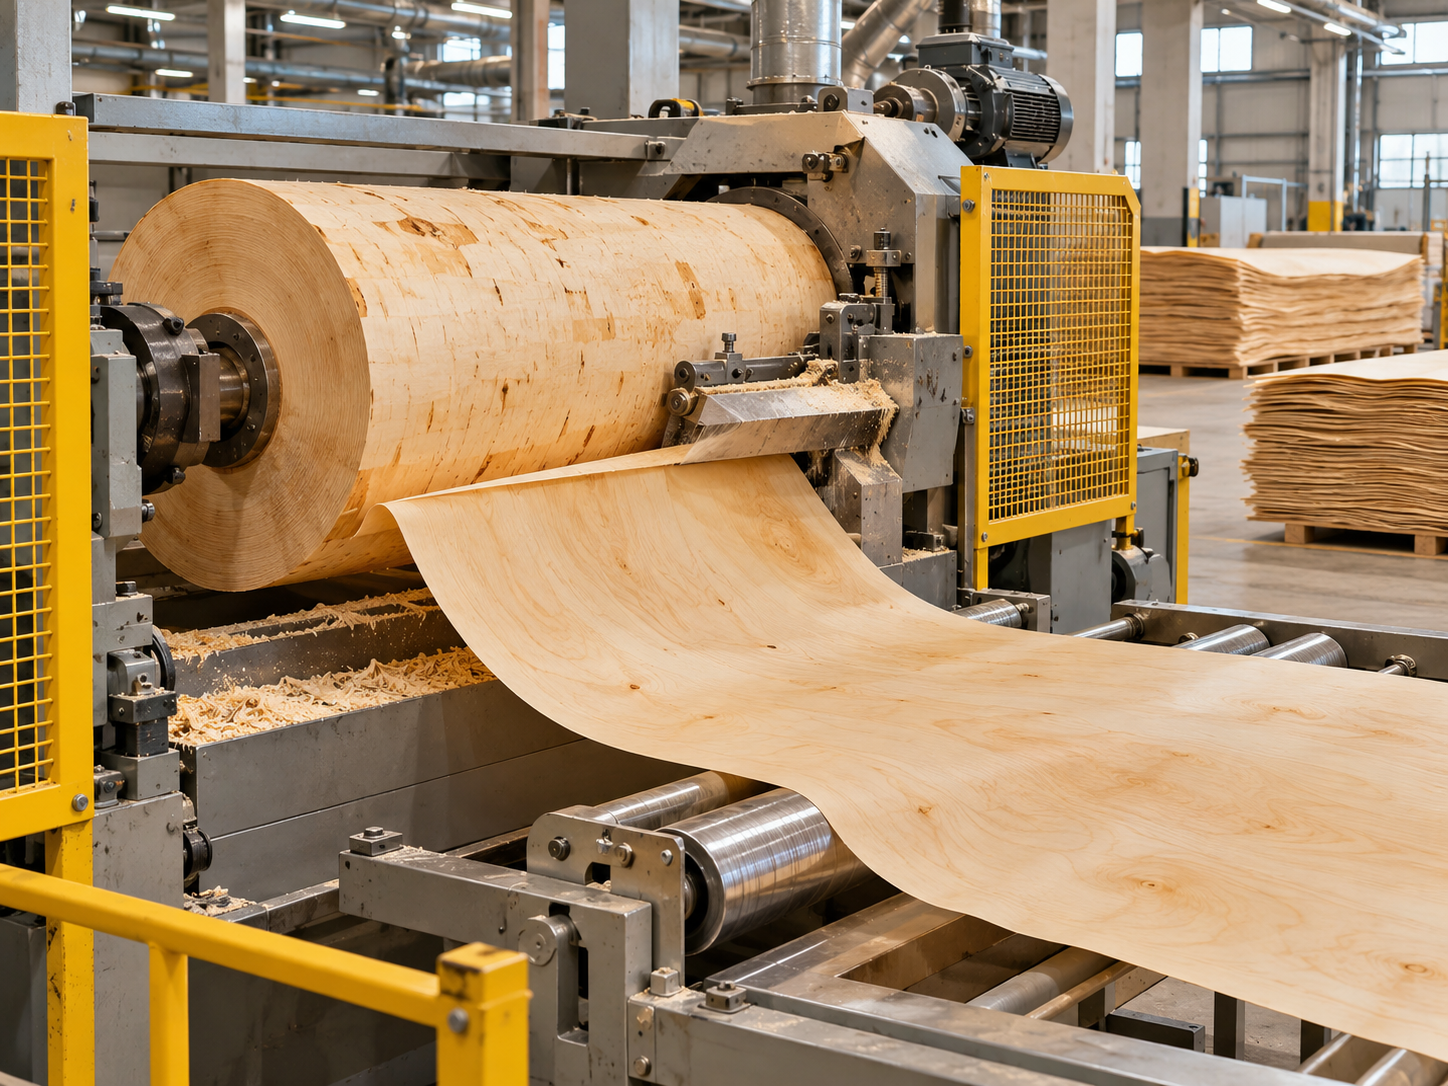
Процесс показан в ролике автора Завод Видео о Череповецком фанерно-мебельном комбинате. За коротким движением древесной ленты стоит последовательность операций, в которой внешний вид листа и качество его склейки проверяют отдельно. Разберём её по семи этапам, а затем вернёмся к столу в ресторанном зале.
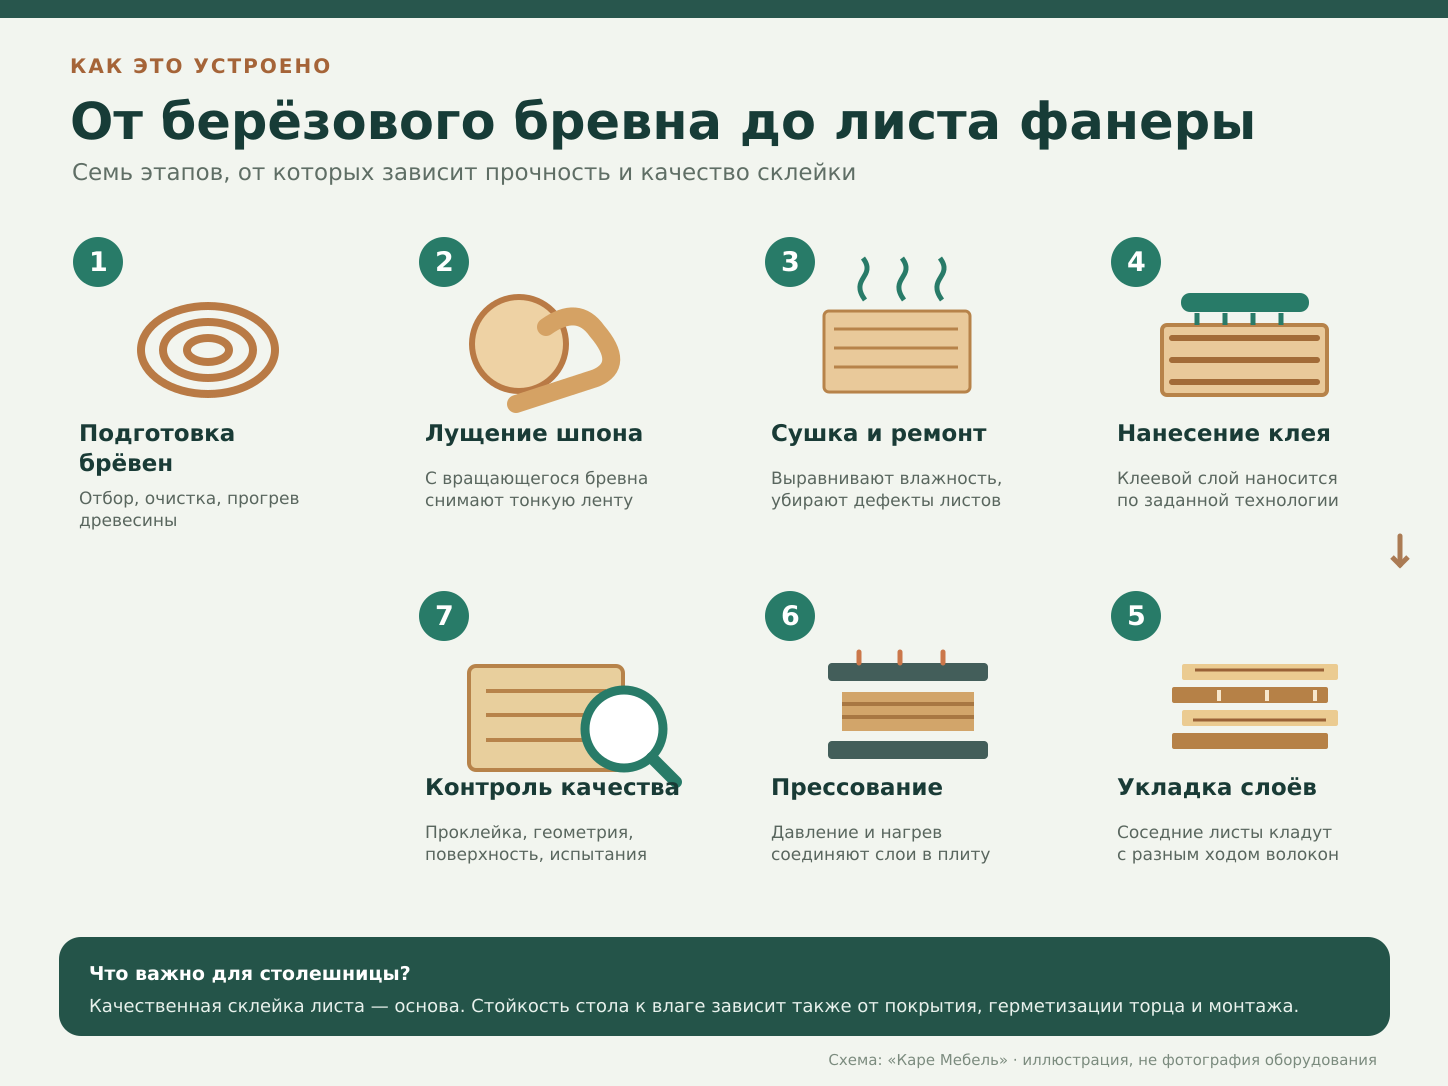
Семь этапов: как бревно превращается в лист фанеры
1. Подготовка древесины. Сырьё отбирают, прогревают и раскраивают на короткие заготовки для станка; участки с неподходящими дефектами отсеивают. Прогрев делает древесину податливее для лущения. Здесь её готовят к резанию, а сушить полученный шпон будут позже: у этих операций разные задачи.
2. Лущение шпона. Заготовка вращается, нож снимает тонкий слой по её окружности. Поэтому из круглого бревна получается длинная лента, которую можно разрезать на плоские листы. Лущёный шпон отличается от доски самим способом получения: станок разворачивает древесину по окружности заготовки, и рисунок волокон на листе связан с этим движением.
3. Сушка, сортировка и ремонт листов. Шпон доводят до влажности, подходящей для дальнейшей склейки, и устраняют допустимые ремонтируемые дефекты. Влажность влияет на поведение клея в горячем прессе: избыток воды мешает получить надёжное соединение, а при нагреве образует пар. Вставка на поверхности шпона сама по себе не доказывает плохую склейку фанеры: ремонт листа и прочность клеевого соединения оценивают по разным признакам.
4. Нанесение клея. Клей распределяют по подготовленному шпону по заданной технологии. Его состав, количество и совместимость с режимом прессования влияют на результат вместе с состоянием древесины. Обещание хорошей фанеры нельзя свести к формуле чем больше клея, тем лучше: нужно получить соединение, которое работает по всей площади контакта.
5. Перекрёстная укладка. Из листов собирают пакет, поворачивая направление волокон соседних слоёв. Древесина по-разному меняет размеры вдоль и поперёк волокон; перекрёстная сборка ограничивает эти перемещения в плоскости листа. При этом полосы на торце показывают слоистую конструкцию, но по одному их количеству нельзя назначить допустимую нагрузку будущему столу.
6. Горячее прессование и обработка. Нагрев и давление соединяют пакет в плиту, после чего лист обрабатывают до нужного формата и состояния поверхности. В прессе должны совпасть подготовка шпона, свойства клея и технологический режим. Красивую лицевую сторону можно увидеть сразу; качество соединения внутри листа требует отдельной проверки.
7. Контроль качества. Готовую фанеру сортируют, проверяют склейку и внутреннее качество, а образцы испытывают в лаборатории. ЧФМК описывает на своём сайте производственные лаборатории и испытания физико-механических характеристик. Такой контроль отвечает на вопрос, который не решает фотография гладкого листа: насколько надёжно соединены его слои.
В описании ролика есть и ещё одна ветвь производства: древесные остатки перерабатывают в щепу и используют при выпуске ДСП. Поэтому у шпона и древесно-стружечной плиты может быть общее исходное сырьё, хотя внутри готовых плит оно организовано совершенно по-разному.
Что перекрёстные слои дают столешнице
Перекрёстная сборка помогает фанерной основе сохранять размеры в плоскости при изменении влажности, а качественная склейка связывает слои в работающую вместе плиту. Для стола в кафе это полезные свойства основы, но они не задают характеристики всей конструкции. Прогиб столешницы зависит также от её толщины, размеров и расстояния между опорами.
Фанера сама по себе не становится водонепроницаемой. Древесина продолжает поглощать влагу; марка фанеры и клеевая система определяют условия применения и стойкость соединения. ЧФМК выпускает марки ФК и ФСФ, однако переносить свойства любой из них на готовую столешницу без сведений о её основе нельзя. Ни перекрёстные волокна, ни влагостойкая склейка не заменяют защиту открытого края.
Как покрытие, торец и крепление меняют готовый стол
HPL образует рабочую поверхность поверх фанерной основы. Натуральный шпон даёт поверхности рисунок древесины и требует предусмотренного изготовителем защитного покрытия. В обоих случаях обработка торца остаётся отдельной частью конструкции: верхнее покрытие не закрывает автоматически боковой срез и отверстия снизу.
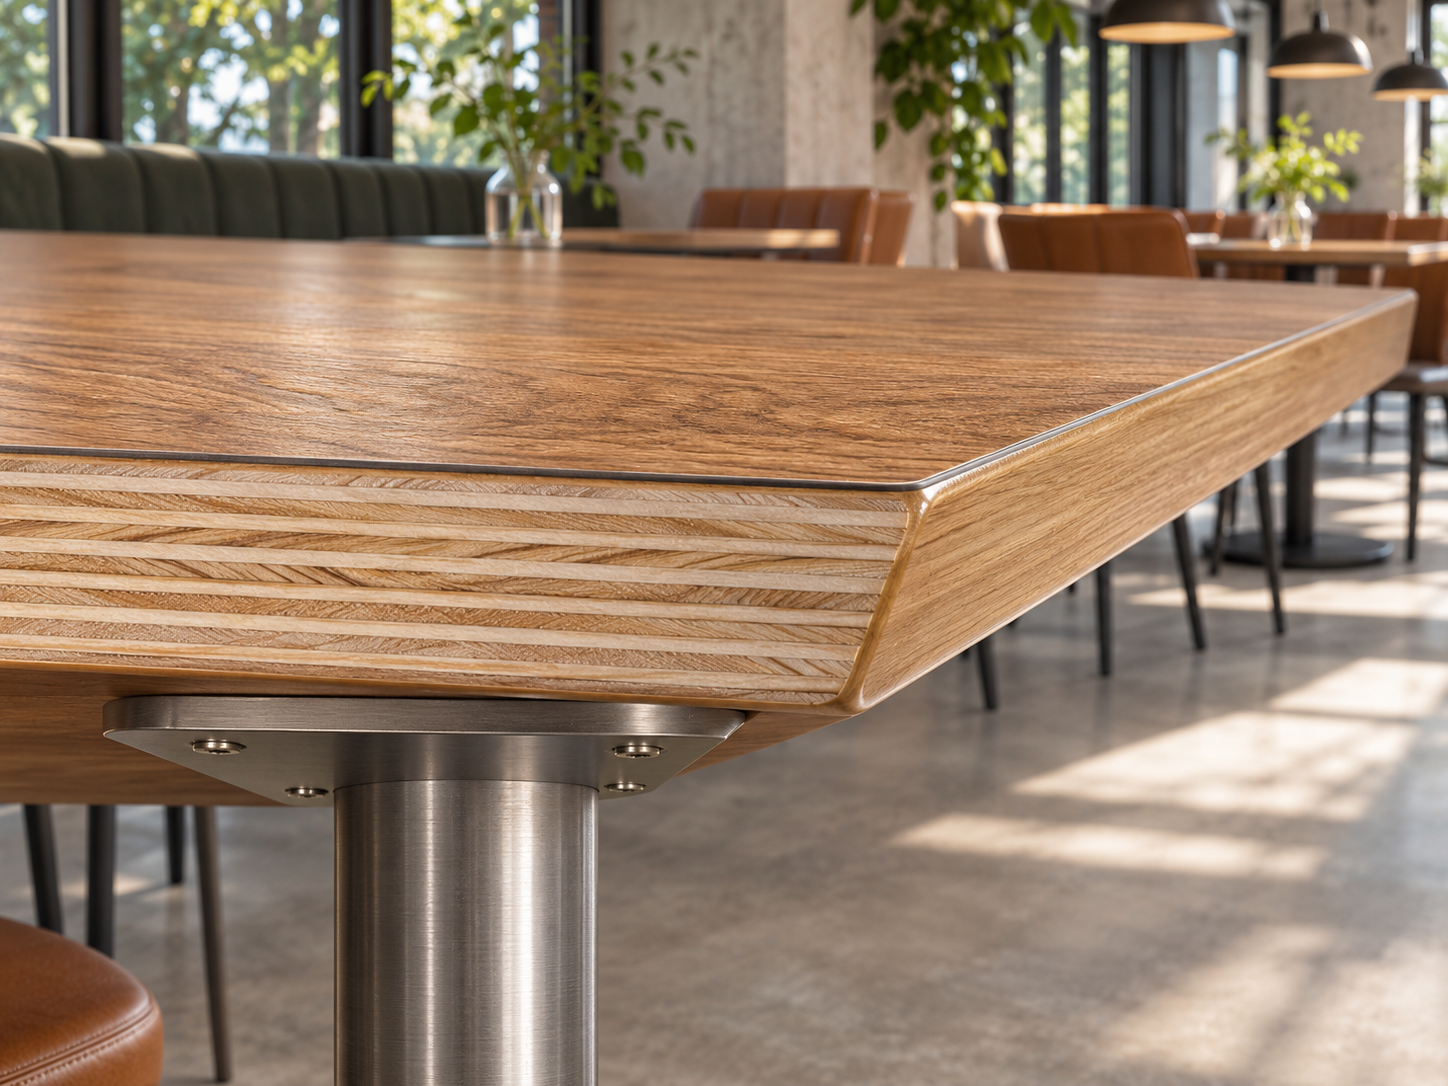
У открытого полосатого края бывает декоративная задача: он показывает слои фанеры. Для эксплуатации в кафе такой край нуждается в согласованной отделке, включая участки после сверления и подрезки. При облицовке плиты нужно учитывать и обратную сторону: несимметричная отделка может создавать напряжения и вызывать коробление. Это вопрос конструкции конкретного изделия.
Крепление снизу связывает столешницу с опорой и определяет, как она воспринимает нагрузку у края. Размер монтажной площадки, расположение крепежа и допустимую глубину его установки согласуют с толщиной и устройством столешницы. Саморез не должен выходить на лицевую поверхность; универсальную длину крепежа по одному слову фанера выбрать нельзя.
Наглядный пример из каталога Каре Мебель: столешница из многослойной фанеры с HPL-покрытием, артикул 014-350. В её описании указан размер 780 × 780 × 21 мм. Эти данные помогают отделить подтверждённые свойства изделия от тех, которые ещё предстоит уточнить для заказа.
| Что указано у 014-350 | Что это означает для закупщика |
|---|---|
| Основа из многослойной фанеры | Подтверждает тип основы. Порода древесины, марка фанеры и изготовитель сырья в описании не названы. |
| Поверхность из HPL | Подтверждает вид верхнего покрытия. Способ отделки торца и нижней стороны нужно уточнить отдельно. |
| Габарит 780 × 780 × 21 мм | Относится к готовой столешнице. Из этой записи нельзя вывести толщину одной фанерной основы или допустимую длину самореза. |
Сведения о ЧФМК и ролик служат примером технологии производства берёзовой фанеры. Они не подтверждают поставки сырья от этого комбината для изделий Каре Мебель. Три иллюстрации в статье концептуальные: они не являются фотографиями ЧФМК или паспортными изображениями модели 014-350.
Что проверить перед заказом столешниц для кафе
- Состав и отделку образца. В предложении должны быть названы основа и верхнее покрытие. Для партии полезен образец с тем же торцом и отделкой снизу, которые получит готовый стол: гладкая лицевая поверхность оставляет эти узлы за пределами осмотра.
- Склейку и открытые участки. У доступного среза проверяют отсутствие видимых расслоений и незаделанных пустот, затем уточняют защиту торца и обработку отверстий. Осмотр не заменяет документы на материал и внутренний производственный контроль.
- Сборку с выбранным подстольем. До заказа партии согласуют размеры столешницы, опорную площадку и крепёж. Для уже выбранной модели разумно запросить схему крепления и подтвердить условия эксплуатации в зале либо на открытой площадке; принадлежность к фанерным столешницам сама по себе уличное применение не подтверждает.
При сравнении вариантов в разделе столешниц для кафе и ресторанов полезно сопоставлять готовые конструкции одинакового размера. Для расчёта партии к выбранной модели стоит приложить размер и схему подстолья: так поставщик сможет проверить именно будущую сборку.
Исходное видео и описание производства
Ролик Как делают фанеру на череповецком фанерно-мебельном комбинате, автор Завод Видео, опубликован 19 апреля 2026 года. На сайте изготовителя есть описание производства ЧФМК с информацией об ассортименте фанеры и лабораторном контроле.